Çeşitli üst düzey kumaşların üretimi, çok çeşitli yeni ürünler ve zarif ürünler de dahil olmak üzere yılda 7 milyon metreye ulaşır.

Dil
Kumaşta Düğüm Kusuru: Nedenleri, Tesviye Toleransları ve Frezenin Önlenmesi
2026-09-23
1,5 m genişliğinde ve 60 m uzunluğunda siyah 11 katlı pamuklu kadife rulo inceleme için açılır. İlk iki metrede denetçi, yığının üzerinde her biri kabaca 1,2 mm çapında dört sert nokta buluyor. Sürtünmezler. Bir toplama camının altında sıkı, birbirine dolanmış elyaf topları gibi görünüyorlar ve kumaş siyaha boyalı olduğundan, şekerlemenin üzerinde soluk iğne batmaları gibi görünüyorlar.
Bu, kumaştaki düğüm hatasıdır: Dolaşmış elyafın fiziksel kütlesi veya içinde bulunduğu iplikten daha kalın ve sert olan gerçek bir iplik düğümü. Düğümler boyamadan önce, çoğunlukla elyaf hazırlama ve eğirme sırasında ve bazen de dokuma tezgahında kırık bir ucun birleştirilmesi yerine elle düğümlenmesi sırasında oluşturulur. Boyama yalnızca bunların açık mı yoksa koyu noktalar halinde mi görüneceğine karar verir; bunları ne yaratır ne de ortadan kaldırır. Dolayısıyla bir alıcı için pratik soru, bir rulonun düğüm içerip içermediği değil, rulonun kalitesi düşürülmeden önce hangi boyutlara ve 100 metrekare başına kaç düğüme izin verildiğidir.
Bir Düğüm Kusuru Nasıl Görünür ve Ne Değildir?
Düğüm hatası, kumaş yüzeyinde küçük, yoğun bir yumru olarak görülür. Pamuklu ve pamuk karışımlı dokuma ürünlerde genellikle 0,3 mm ila 3 mm arasında, bazen de daha fazla ölçülür. Dolaşmış kütle çevredeki iplikten daha yoğun olduğundan, boya banyosu ona farklı şekilde nüfuz eder: siyah, lacivert ve koyu zeytin tonlarında beyaz veya gri bir benek olarak görünür; soluk tonlarda, özellikle tohum kabuğu parçaları içeride sıkışıp kaldığında, biraz daha koyu bir nokta olarak görünebilir.
- Nep veya düğüm: topluiğne başı büyüklüğünde, dolaşması zor, dokunulması zor, boya nüfuzuna dayanıklı lif.
- Şantuk: iplik boyunca birkaç milimetre uzanan daha kalın bir iplik bölümü; daha yumuşak, daha uzun ve bazen kasıtlı.
- Kalın yer: Çizimden periyodik çap değişimi, genellikle bir düğümden daha uzun ve daha az yoğun.
- Fiziksel iplik düğümü: çözgü veya atkı kopmasında atılan gerçek bir düğüm; 2 mm ile 5 mm arası, serttir ve kabarık kumaşlarda takılma riski vardır.
Düzeltmeler farklı olduğundan ayrım önemlidir. Bir nep, elyaf ve taraklama koşullarına işaret eder; fiziksel bir düğüm tezgahta birleştirme uygulamasına işaret eder. Fitilli kadife ve diğer tüylü kumaşlarda, havın içine oturan bir düğüm yüzeyden gurur duyarak durur, havdan farklı şekilde aşınır ve fırçalama ve boyama sonrasında çok daha görünür hale gelir. Bu nedenle tüylü kumaşlar ve parça boyalı koyu tonlar bu kusur açısından en yüksek reddedilme riskini taşır.
Düğümlerin Doğduğu Yer: Cin, Kart, Penye Makinesi, Tezgah
Elyaf hazırlama ve eğirme
Çoğu düğüm ham maddeyle başlar. Olgunlaşmamış lifler, düşük mikroner, yüksek kısa lif içeriği ve tohum kabuğu parçalarının tümü neps oluşumunu arttırır ve taramadan sağ çıkan nepsler daha sonra nadiren yok olur. Anahtar kontrol noktaları birkaç aşamadan oluşur:
- Ham pamuk: Mikroner ve olgunluk, çepel içeriği ve kararlaştırılan limitin altındaki kısa lif içeriği.
- Taraklama: tel durumu, silindir hızı ve şapka ayarları; aşınmış taraklı giysiler yaygın bir neps kaynağıdır.
- Penye: Penye telefi çıkarma oranı; koyu tonlar genellikle penye pamuğu haklı çıkarır.
- İplik temizleme: Elektronik temizleyiciler sadece kalın yerleri değil neps tipi hataları da kesecek şekilde ayarlanmalıdır.
Değirmen iklimi de önemlidir. Bir eğirme odasını yüksek sıcaklıkta ve düşük bağıl nemde çalıştırmak, iplik mukavemetini azaltır ve uç kopmalarını artırır ve her kopma, bir düğümün veya bir ekleme hatasının ipliğe girmesi için bir fırsattır.
Dokuma ve tezgah odası
Tezgahta kırık bir çözgü ucunun veya atkının birleştirilmesi gerekir. Havayla birleştirme ana ipliğe yakın bir bağlantı üretir; elle atılan bir düğüm, tam olarak adından da anlaşılacağı gibi, boyama ve terbiye işlemlerine dayanabilen, 2 mm ila 4 mm arasında görünür bir yumru üretir. Bu nedenle dokuma odaları birleştirmeyi belirtmeli, her çözgü durağını kaydetmeli ve çözgü gerginliğini sabit tutmak için bağıl nemi 24-28 °C'de %65-75 civarında tutmalıdır. Gevşek kamış ayarları ve yıpranmış atkı akümülatörleri, müfettişlerin sıklıkla düğüm olarak yanlış yorumladığı kendi işaretlerini ekler.
Düğümler Neden Paraya Mal Olur: Derece Düşürme, Kayıpları Azaltma ve Hak Talepleri
Düğümlerden kaynaklanan maddi hasar nadiren kusurun kendisidir; aşağıdaki sınıflandırma ve argümandır. Bir giysi panelindeki 3 mm'den büyük sert bir düğüm, işaretleyicinin kaymasına neden olarak kumaş tüketimini ölçülebilir bir yüzde oranında artırabilir. Siyah boyalı bir rulodaki soluk lekeler kümesi, rulo teknik olarak bir puan sayımını geçse bile bir iddiaya davetiye çıkarır.
Çoğu dokuma kumaş denetimi 4 noktalı sistemi kullanır: 3 inç'e kadar olan kusurlar 1 puan, 3 ila 6 inç arası kusurlar 2 puan, 6 ila 9 inç üzerindeki kusurlar 3 puan ve daha uzun olan kusurlar 4 puan alır. Birinci kalite genellikle 100 metrekare başına 20 puanın altına ayarlanır. Boşluk, 4 noktalı sistemin uzunluğu ölçmesi, düğümlerin ve nepslerin ise çapa göre ölçülmesidir. Satın alma siparişinde boyut aralıkları belirtilmediği sürece, fabrika ve alıcı farklı tanımlara göre derecelendirme yapıyor.
| Düğüm veya nep durumu | Aşağı yöndeki etki | Olağan muayene tedavisi |
|---|---|---|
| 1,0 mm'nin altında gömülü neps | Yalnızca çoğu tonda kozmetik | Küçük; genellikle bireysel olarak puanlanmaz |
| 1,0 mm ila 3,0 mm arası düğümler, dağınık | Koyu boyamadan sonra görünür lekeler; olası B sınıfı | Yazılı bir sınıra göre 100 metrekare başına sayılır |
| Bir bantta düğüm kümeleri | İşaretleyici kaydırma, ekstra kesme kaybı | Toplam puan geçse bile atışta çoğu kez başarısız olunuyor |
| 3,0 mm'nin üzerinde sert fiziksel düğüm | Takılma, hav bozulması, delik riski | Birçok alıcı spesifikasyonunda sıfır tolerans maddesi |
İki madde daha ihtilafları azaltıyor. İlk olarak, bir ölçüm yöntemiyle boyut tanımı: örneğin, 4x büyütmede bir toplama camıyla ölçülen düğümler, çap en yakın 0,1 mm'ye kadar kaydedilir. İkincisi, bir örnekleme kuralı: Boya partisi başına %10 rulo, en az bir rulo, baş, orta ve kuyruktan tam genişlikte üç parça alınır.
Laboratuvar Olmadan Düğümlerin İncelenmesi
- Muayene yüzeyinde aydınlatmayı 1000-1200 lükse ayarlayın ve tüylü kumaşlar için sıyırıcı bir ışık ekleyerek yükseltilmiş düğümlerin gölge oluşturmasını sağlayın.
- Görüş açısını 45 dereceye yakın tutarak kabaca 1 m'den genel kusurları ve 0,5 m'den kritik koyu tonları inceleyin.
- Minimum bir rulo olmak üzere, boya partisi başına ruloların en az %10'unu örnekleyin ve baş, orta ve kuyruktan bir yardalık, tam genişlikte parçalar kesin.
- Bir yard karelik tanımlanmış bir çerçeve içindeki düğümleri sayın ve bunları boyut bantları halinde kaydedin: 1,0 mm'nin üstü, 1,5 mm'nin üstü ve 3,0 mm'nin üstü.
- Her sınıfın fotoğrafını 4x çerçeveli bir cetvelle çekin ve her iki taraf için de referans standardı olarak imzalı bir fiziksel örnek bulundurun.
Bu şekilde örneklenen 30 ruloluk bir parti, sevkıyattan önce bir eğilimi görmek için yeterli veri üretir; bu, mallar kesim odasına ulaştıktan sonra sorunu çözmekten çok daha ucuzdur.
İşe Yarayan Önleme ve Spesifikasyon Dili
En etkili kontroller yukarı yönde bulunur. Elyaf seçimi, tarak bakımı, penye makinası ayarları ve elektronik iplik temizleme, nepslerin ipliğe girip girmeyeceğini belirler; birleştirme uygulaması ve dokuma odası iklimi, dokuma sırasında fiziksel düğümlerin eklenip eklenmeyeceğini belirler. Bitirme tarafında, yakma veya gazlama, düz dokuma kumaşlarda yüzey düğümünü azaltır, ancak havın yapının noktası olduğu fitilli kadife kumaşta bu daha az olur.
Havlı kumaşlar için alıcının kaldıracı satın alma siparişindedir. Uygulanabilir bir madde şöyledir: 1,5 mm'nin üzerindeki neps ve budaklar, 100 metrekare başına maksimum 8; elle düğümlenmiş uçlar, sıfır tolerans, tüm iplik birleşimlerinin hava ile birleştirilmesiyle; 3,0 mm'nin üzerindeki herhangi bir tek sert düğüm, rulo reddedilir. Gölge bağlamını ekleyin, çünkü yulaf ezmesinden geçen aynı rulo siyah renkte başarısız olabilir. Alıcılar sipariş veriyor boyalı kadife kumaş Tam olarak bu nedenle derin gölgelerde genellikle sınırı 100 metrekare başına 5'e kadar sıkılaştırırlar.
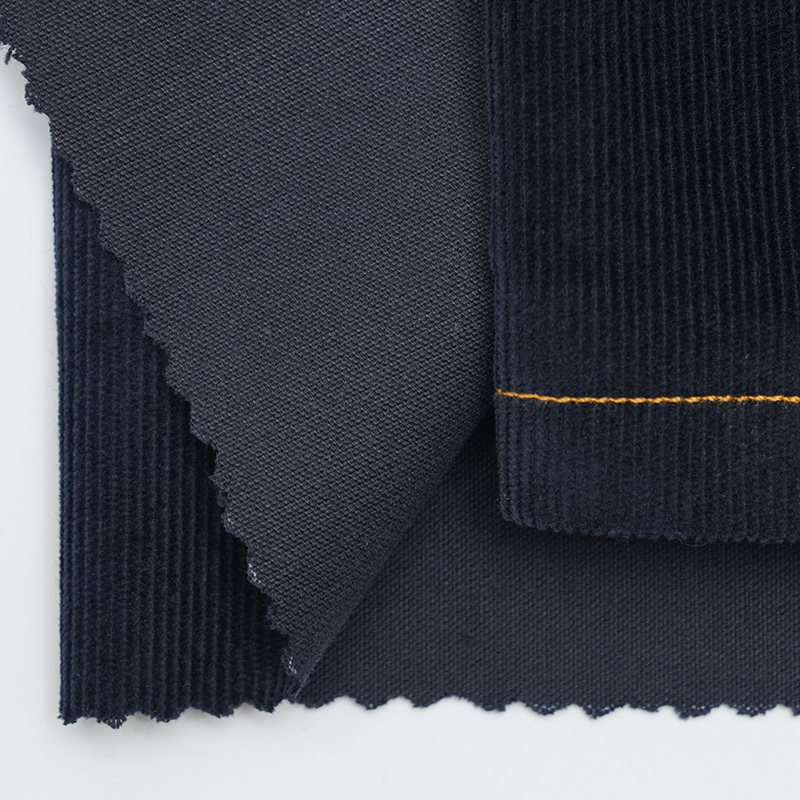 GS1155 14W GRS Pamuk Fitilli Boyalı Kumaş 14W GRS Pamuklu Fitilli Boyalı Kumaşımız, çevre bilinci ve üstün kalitenin mükemmel karışımını sunar. Bu kumaş %78 pamuk, %20 geri dönüştürülmüş pamuktan oluşur. Ürünü Görüntüle →
Ayrıca, dokuma tezgahından önce fabrikanın ne teslim etmesi beklendiğinin tanımlanmasına da yardımcı olur. Pamuklu fitilli kadifede, kontrollü kısa elyaf içeriğine sahip penye sınıfı pamuk ve ipliğin kilometresi başına belgelenmiş neps sayısı, bir inceleme lambası altında oluşturulan bir görüşten ziyade, her iki tarafa da üzerinde çalışılacak bir sayı verir.
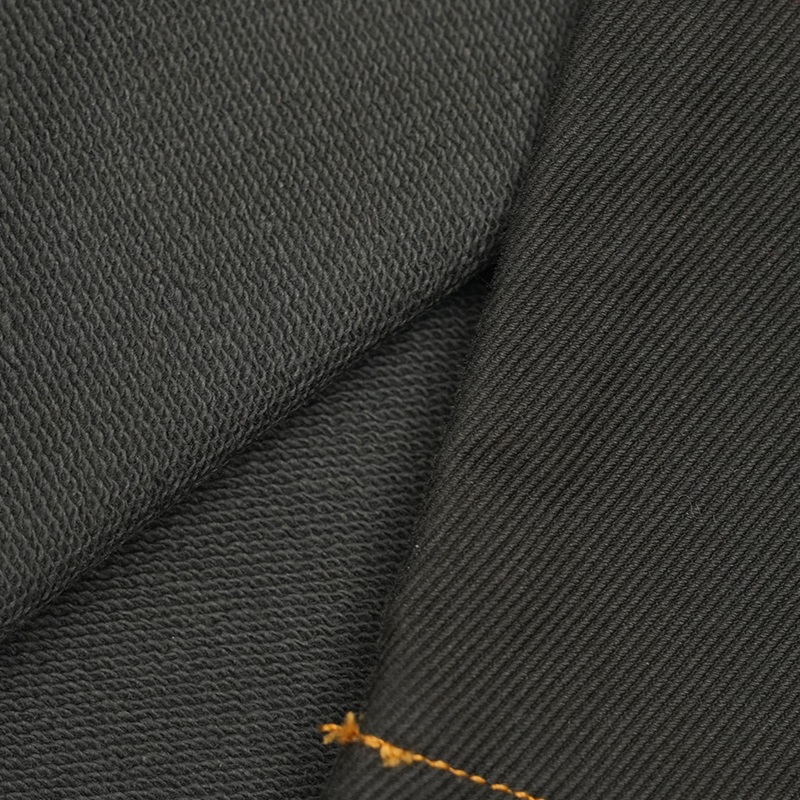 GS1158 Pamuk-%13Modal Çift Kişilik Fitilli Kadife Boyalı Kumaş Pamuk-%13 Modal Çift Kadife Boyalı Kumaşımız olağanüstü rahatlığı, dayanıklılığı ve estetik çekiciliğiyle tanınan birinci sınıf bir kumaştır. Özenle inşa edilmiş... Ürünü Görüntüle →
Parça boyalı ve boyamaya hazır programlar için aynı mantık bir adım daha erken uygulanır: ham boya kalitesi, son işlemin düzeltebilecekleri konusunda tavanı belirler. Grejde neps ve düğüm sınırlarını belirten ve kullanan alıcılar Düğüm kusurlarını erken yakalayan kontrol testleri , yalnızca bitmiş ruloyu inceleyenlere kıyasla genellikle daha az taleple karşılaşıyorlar.
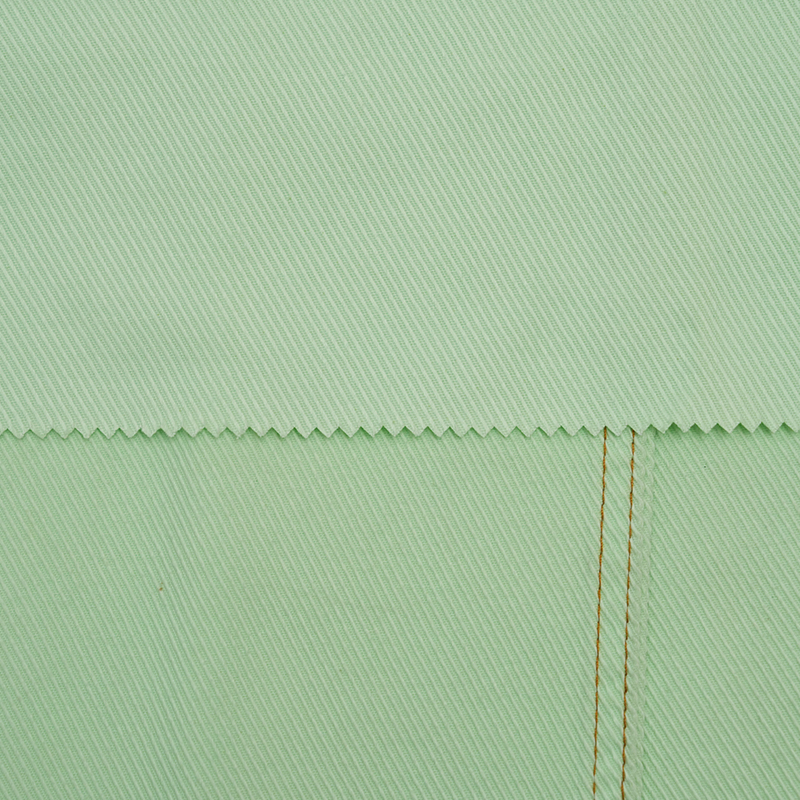 GS2300 Tamamı Pamuklu Süvari Eğimli Boyalı Kumaş Tamamen Pamuklu Süvari Eğimli Boyalı Kumaşımız konfor, dayanıklılık ve çok yönlülük sağlamak için %100 yüksek kaliteli pamuktan üretilmiş birinci sınıf bir tekstil ürünüdür. Bir ro ile... Ürünü Görüntüle →
Boyut bantları spesifikasyona yazıldığında, son incelemedeki konuşma argümandan aritmetiğe kayar. Tedarikçiler tam olarak neyin sayılacağını biliyor ve denetim verileri partiler ve boyahaneler arasında karşılaştırılabilir hale geliyor.
Hiçbir kumaş tamamen neps içermemektedir; amaç mutlak sıfırdan ziyade kontrollü, ölçülebilir bir seviyedir. Boyut bantlarını, 100 metrekareye düşen noktaları, örnekleme planını ve sınırların sıkılaştığı gölge kategorilerini tanımlayın. Daha sonra her partide aynı standardı koruyun. Koyu parça boyalı fitilli kadife ve benzeri havlı yapılarda bu disiplin, rutin teslimat ile talep arasındaki farktır.
İlgili Ürünler


-

- Address: 8 Longxuan Yolu, Lijia Town, Wujin Bölgesi, Changzhou, Çin
- Phone: +86-13301509168
- Email: [email protected]
- Hızlı Bağlantılar
- ÜRÜNLER
- DESTEK
- HAKKIMIZDA
- HABERLER
- SSS
- BİZE ULAŞIN
- İlk bilen
- Özel fırsatlar ve en son teklifler için, aşağıdan e -posta adresinizi girerek kaydolun.
- Hızlı Bağlantılar
İlgili sertifikalar:


